Mappa dei sintomi: nodi mancati della pressa per balle quadrate
Diagnosticare i nodi mancati della pressa per balle quadrate a partire dalle prove del nodo rotto, risalendo a ritroso attraverso il percorso dello spago, l'uscita dell'ago, il disco dello spago, il verga, il coltello e la tempistica, invece di regolare tutto contemporaneamente.
Prima di sostituire componenti o impostazioni, è necessario confermare l'eventuale guasto. Nel caso di nodi mancati nella pressa per balle quadrate, si procede innanzitutto controllando il nodo mancante; si verifica poi la tensione del filo; infine, si controlla l'ago della pressa. Queste tre verifiche impediscono che un singolo elemento o sintomo apparentemente rilevante influenzi l'intera decisione.
Il limite esatto di nodi mancanti per le presse quadrate può dipendere dal modello della macchina, dal tipo di coltura, dalla regione o dalla configurazione operativa. Consultare il manuale della pressa per i valori relativi al disco di spago. Richiedere al fornitore dati scritti relativi al gancio di alimentazione. Utilizzare le osservazioni sul campo per i nodi mancanti. Questa distinzione permette di mantenere i dati documentati distinti dalle supposizioni.
Conferma della causa per nodi mancati nella pressa per balle quadrate
Nodo mancato
Identifica quale lato manca e che aspetto ha lo spago rotto. Un'estremità allentata, un'asola non tagliata, un nodo sfilacciato o la completa assenza di spago nell'annodatore forniscono prove diverse. Collega il nodo mancante alla tensione dello spago durante il primo controllo sul campo per i nodi mancanti della pressa per balle quadrate.
Tensione dello spago
Seguire il filo dalla scatola attraverso le guide e i dispositivi di tensione. Verificare che scorra liberamente senza occhielli danneggiati, fili incrociati o attrito eccessivo. Collegare la tensione del filo all'ago della pressa durante il primo controllo in campo per verificare la presenza di nodi mancanti nella pressa quadrata.
Ago per pressa
Ispezionare le condizioni dell'ago e procedere con il trasporto della macchina posizionata in sicurezza per la manutenzione. L'ago deve fornire lo spago al percorso dell'annodatore senza essere piegato, incrinato o disallineato. Collegare l'ago della pressa al disco di spago durante il primo controllo sul campo per verificare la presenza di nodi mancanti nella pressa per balle quadrate.
Identifica quale lato non si aggancia e che aspetto ha lo spago danneggiato. Un'estremità allentata, un'asola non tagliata, un nodo strappato o la completa assenza di spago nell'annodatore forniscono prove diverse. Il test dei nodi mancati della pressa per balle quadrate dovrebbe collegare la tensione dello spago, l'ago della pressa e il gancio. Misura o ispeziona prima la tensione dello spago. Quindi confronta l'ago della pressa con lo stesso carico di prodotto. Per "Si forma un nodo ma rimane sul gancio", il significato sul campo è un problema del gancio, del raschiatore o del dispositivo di rilascio. La risposta pratica è "Ispezionare l'usura e il movimento". Evita di lavorare intorno agli aghi senza mettere in sicurezza la macchina, perché ciò può modificare il sintomo senza dimostrare la causa. Segui lo spago dalla scatola attraverso le guide e i dispositivi di tensione. Conferma il libero movimento senza occhielli danneggiati, fili incrociati o attrito eccessivo. Quando la balla successiva è completa, controlla il gancio. Un risultato ripetibile dovrebbe mostrare la stessa direzione in un altro passaggio rappresentativo.
Ispezionare le condizioni dell'ago e procedere con la macchina posizionata in sicurezza per la manutenzione. L'ago deve fornire lo spago al percorso dell'annodatore senza essere piegato, incrinato o disallineato. Utilizzare il vergaccio come prova di nodi mancati nella pressa per balle quadrate; utilizzare il nodo mancato come controllo incrociato. Aggiungere l'ago della pressa in modo che la registrazione contenga informazioni su coltura, macchina e produzione. La riga "Il nodo si forma ma rimane sul vergaccio" descrive un limite utile a causa di un problema al vergaccio, al raschiatore o al sistema di rilascio. Procedere con "Ispezionare l'usura e il movimento" solo dopo aver osservato tale limite. Non fare affidamento sulla modifica della temporizzazione dell'annodatore prima di aver controllato l'erogazione dello spago. Esaminare il disco o il supporto dello spago, il vergaccio, il raschiatore o lo spelafili e la lama per verificare usura, contaminazione e libero movimento. Confrontare il lato difettoso con il lato funzionante quando la pressa ha più annodatori. Se il vergaccio migliora mentre il nodo mancato peggiora, la regolazione ha spostato il problema. Ripetere il controllo prima di aumentare il ritmo di produzione.
Seguire il percorso dello spago dalla scatola attraverso le guide e i dispositivi di tensione. Verificare il libero movimento senza occhielli danneggiati, fili incrociati o attrito eccessivo. Utilizzare il disco dello spago come prova di nodi mancati dalla pressa per balle quadrate; utilizzare il vergaccio come controllo incrociato. Aggiungere la tensione dello spago in modo che la registrazione contenga informazioni su coltura, macchina e produzione. La riga "Nessuno spago raggiunge l'annodatore" descrive un limite utile a causa di un guasto al percorso dello spago, alla tensione o all'uscita dell'ago. Procedere con "Seguire il filo dalla scatola in avanti" solo dopo aver osservato tale limite. Non fare affidamento sulla modifica della tensione dello spago, della lama, del vergaccio e della temporizzazione in un'unica fase di risoluzione dei problemi. Ispezionare le condizioni dell'ago e spostarsi con la macchina posizionata in modo sicuro per la manutenzione. L'ago deve trasportare lo spago al percorso dell'annodatore senza essere piegato, incrinato o disallineato. Se il disco dello spago migliora mentre il vergaccio peggiora, la regolazione ha spostato il problema. Ripetere il controllo prima di aumentare il ritmo di produzione.
Esaminare il disco o il supporto dello spago, il vergaccione, il raschiatore o lo spelafili e la lama per verificare l'usura, la contaminazione e il libero movimento. Confrontare il lato difettoso con il lato funzionante quando la pressa ha più annodatori. Una revisione controllata dei nodi mancati in una pressa per balle quadrate inizia dalla tensione dello spago. Confrontarla con l'ago della pressa; quindi documentare il vergaccione. Alla voce "Nessuno spago raggiunge l'annodatore", indicare il percorso dello spago, la tensione o il guasto di alimentazione dell'ago. Tale evidenza supporta l'azione "Seguire il filo dalla scatola in avanti". Un percorso diagnostico errato è la sostituzione del vergaccione quando lo spago non lo raggiunge mai. Mettere in discussione questa ipotesi con la tensione dello spago, non con supposizioni. Controllare la fasatura solo dopo aver confermato l'alimentazione di base dello spago e le condizioni dei componenti. Le modifiche alla fasatura possono creare costose interferenze se utilizzate come prima risposta a un semplice problema dello spago. Confermare il risultato finale attraverso l'ago della pressa. Se le condizioni sul campo sono cambiate, annotare la modifica accanto al vergaccione ed eseguire un altro passaggio comparabile.
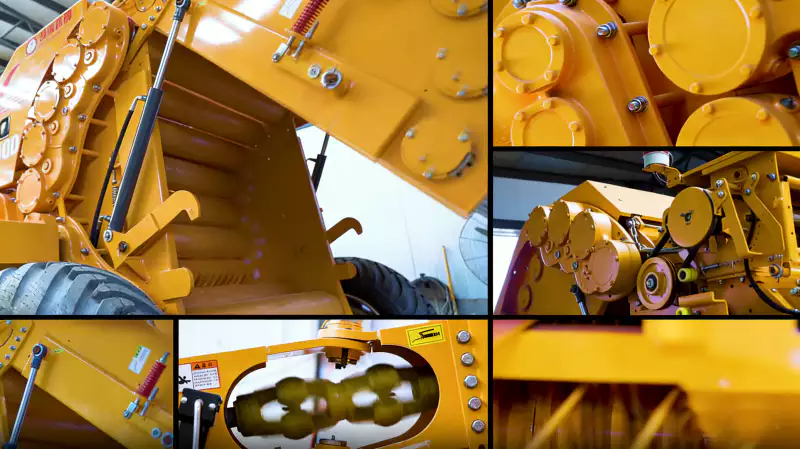
Registrazione delle misurazioni per nodi mancati della pressa per balle quadrate
- nodo mancato
- Registrare il nodo mancato per i nodi mancati della pressa per balle quadrate. Abbinarlo a "Nessun filo raggiunge l'annodatore", in caso di guasto al percorso del filo, alla tensione o all'uscita dell'ago. La verifica correlata è: esaminare il disco o il supporto del filo, il gancio, il raschiatore o lo spelafili e la lama per usura, contaminazione e libero movimento. Confrontare il lato difettoso con il lato funzionante quando la pressa ha più annodatori.
- tensione della corda
- Registrare la tensione dello spago per i nodi mancati della pressa per balle quadrate. Abbinarlo a "Si forma un nodo ma rimane sul gancio", dove si riscontra un problema con il gancio, il raschiatore o il meccanismo di rilascio. La verifica correlata è: controllare la temporizzazione solo dopo aver confermato la consegna di base dello spago e le condizioni dei componenti. Le modifiche alla temporizzazione possono creare costose interferenze se utilizzate come prima risposta a un semplice problema con lo spago.
- ago per pressa
- Registrare l'ago della pressa per i nodi mancati della pressa per balle quadrate. Abbinarlo a "Nodi mancati intermittenti", dove usura, tensione variabile, contaminazione o tempistica. La verifica correlata è: azionare manualmente o in modalità di servizio il meccanismo solo secondo la procedura di sicurezza approvata, tenendo il personale lontano da aghi, pistone e componenti ad energia immagazzinata.
- disco di spago
- Registrare il disco di spago per i nodi mancati della pressa per balle quadrate. Abbinarlo a "Nessuno spago raggiunge l'annodatore", dove si verifica un errore nel percorso dello spago, nella tensione o nell'alimentazione dell'ago. La verifica correlata è: identificare quale lato manca e che aspetto ha lo spago difettoso. Un'estremità allentata, un'asola non tagliata, un nodo strappato o la completa assenza di spago nell'annodatore forniscono prove diverse.
- roncola
- Registrare il gancio della rondella per i nodi mancati della pressa per balle quadrate. Abbinarlo a "Si forma un nodo ma rimane sul gancio", dove si verifica un problema con il gancio, il raschiatore o il dispositivo di rilascio. La verifica correlata è: tracciare lo spago dalla scatola attraverso le guide e i dispositivi di tensione. Confermare il libero movimento senza occhielli danneggiati, fili incrociati o attrito eccessivo.
Matrice decisionale per nodi mancati nella pressa per balle quadrate
| Condizione | Senso | Azione di verifica |
|---|---|---|
| Nessuno spago raggiunge l'annodatore | Percorso del filo, tensione o difetto di alimentazione dell'ago | Traccia il filamento dalla casella in avanti; confronta i percorsi a sinistra e a destra |
| Si forma un nodo, ma rimane sul gancio. | Problema con il gancio, il tergicristallo o il meccanismo di sblocco. | Ispezionare l'usura e il movimento; osservare la forma del nodo rotto |
| Mancanza intermittente | Usura, tensione variabile, contaminazione o tempistica | Registra quale lato e carico di coltura; evita regolazioni multipunto casuali |
| Pubblicazione | Accettare il risultato dei nodi mancati della pressa quadrata quando il nodo mancante, la tensione dello spago e il supporto dell'ago della pressa portano alla stessa conclusione. | |
Sequenza di lavoro in sei fasi per la pressa per balle quadrate con nodi mancati
- Fase 1: Valutazione iniziale. Identifica quale lato manca e che aspetto ha lo spago rotto. Un'estremità allentata, un'asola non tagliata, un nodo sfilato o la completa assenza di spago nell'annodatore forniscono prove diverse. Scrivi "nodo mancato" per i nodi mancati della pressa per balle quadrate. Aggiungi le condizioni del raccolto e l'ago della pressa. Conserva questa registrazione prima di apportare modifiche.
- Passaggio 2 — Individuare. Seguire il filo dalla scatola attraverso le guide e i dispositivi di tensione. Verificare il libero movimento senza occhielli danneggiati, fili incrociati o attrito eccessivo. Individuare il componente o il punto di campo collegato alla tensione del filo. Confrontarlo con "Si forma un nodo ma rimane sul gancio", perché potrebbe trattarsi di un problema al gancio, al raschiatore o al dispositivo di rilascio.
- Fase 3: Misurare. Ispezionare le condizioni dell'ago e procedere con la macchina posizionata in modo sicuro per l'assistenza. L'ago deve fornire il filo al percorso dell'annodatore senza essere piegato, incrinato o disallineato. Utilizzare un metodo di misurazione o ispezione adeguato per l'ago della pressa. Mantenere il vergaccio nella stessa passata affinché il confronto rimanga valido.
- Fase 4 — Test. Esaminare il disco o il supporto dello spago, il gancio, il raschiatore o lo spelafili e la lama per verificare l'usura, la contaminazione e il libero movimento. Confrontare il lato difettoso con il lato funzionante quando la pressa ha più annodatori. Eseguire una pressa per balle quadrate, cambiando i nodi mancati legati al disco dello spago. Non combinare questa operazione con la regolazione della tensione dello spago, della lama, del gancio e della fasatura in un'unica fase di risoluzione dei problemi. Osservare la balla successiva.
- Passaggio 5 — Correzione. Verificare la fasatura solo dopo aver confermato la corretta consegna del filo e le condizioni dei componenti. Le modifiche alla fasatura possono causare costose interferenze se utilizzate come prima risposta a un semplice problema del filo. Applicare la procedura "Ispezionare l'usura e il movimento" solo quando le prove lo giustificano. Ricontrollare la tensione del filo; mantenere le altre impostazioni invariate quando possibile.
- Passaggio 6: Rilascio. Azionare manualmente o in modalità di manutenzione il meccanismo esclusivamente secondo la procedura di sicurezza approvata, tenendo il personale lontano da aghi, pistone e componenti ad energia immagazzinata. Rilasciare i nodi mancanti della pressa per balle quadrate e riavviarne il normale funzionamento solo dopo che il nodo mancante e l'ago della pressa siano compatibili con il risultato finale. Conservare la registrazione.
Esempio pratico per la pressa per balle quadrate con nodi mancati
Solo l'annodatore sinistro non riesce ad annodare. L'annodatore destro annoda correttamente con la stessa densità di raccolto e di balle. Il confronto tra i due lati mostra che il percorso del filo a sinistra presenta una resistenza molto maggiore in corrispondenza di una guida danneggiata, fornendo una causa specifica prima di tentare qualsiasi regolazione della temporizzazione. Nel registro dei nodi mancati della pressa quadrata, posizionare il nodo mancante accanto alla tensione del filo. Aggiungere il risultato osservato per l'ago della pressa. Segnalare eventuali cambiamenti di umidità, resa, temperatura, andana o operatore che si sono verificati durante la prova; altrimenti un cambiamento del raccolto potrebbe essere scambiato per un effetto della macchina.
Errori che possono trarre in inganno la pressa per balle quadrate: nodi mancati
- Modificare la temporizzazione dell'annodatore prima di controllare la consegna dello spago. Prima di accettare questa spiegazione per i nodi mancati nella pressa per balle quadrate, verificare la presenza di nodi mancanti. Confrontare la tensione dello spago al passaggio successivo. Utilizzare questa contro-prova: ispezionare le condizioni dell'ago e procedere con la macchina posizionata in modo sicuro per la manutenzione. L'ago deve fornire lo spago al percorso dell'annodatore senza essere piegato, incrinato o disallineato.
- Lavorare con gli aghi senza fissare la macchina. Prima di accettare questa spiegazione per i nodi mancati della pressa per balle quadrate, verifica la tensione dello spago. Confronta l'ago della pressa al passaggio successivo. Utilizza questa contro-prova: esamina il disco o il supporto dello spago, il gancio, il raschiatore o lo spelafili e la lama per verificare l'usura, la contaminazione e il libero movimento. Confronta il lato difettoso con il lato funzionante quando la pressa ha più annodatori.
- Sostituire il gancio della roncola quando la corda non lo raggiunge. Prima di accettare questa spiegazione per i nodi mancati della pressa per balle quadrate, controlla l'ago della pressa. Confronta il disco di spago al passaggio successivo. Utilizza questa contro-prova: controlla la fasatura solo dopo aver confermato l'erogazione di base dello spago e le condizioni dei componenti. Le modifiche alla fasatura possono creare costose interferenze se utilizzate come prima risposta a un semplice problema di spago.
- Modificare la tensione del filo, il coltello, il falcetto e la fasatura in un unico passaggio di risoluzione dei problemi. Controllare il disco di spago prima di accettare tale spiegazione per i nodi mancati della pressa per balle quadrate. Confrontare il gancio della verga al passaggio successivo. Utilizzare questa contro-prova: azionare manualmente o in modalità di manutenzione il meccanismo solo secondo la procedura di sicurezza approvata, tenendo il personale lontano da aghi, stantuffo e componenti ad energia immagazzinata.
Domande frequenti sui nodi mancanti delle presse per balle quadrate
Un nodo sbagliato significa sempre un gancio difettoso?
No. Il percorso del filo, la tensione, l'uscita dell'ago, il fissaggio del disco, l'azione della lama, il movimento del raschiatore e la temporizzazione possono tutti causare nodi mancati. L'aspetto del nodo mancato aiuta a restringere la sequenza. Per i nodi mancati della pressa per balle quadrate, verificare i limiti numerici che influenzano l'ago della pressa nel manuale specifico della macchina o nelle specifiche scritte del fornitore.
L'utilizzo di spago di scarsa qualità o non adatto può causare problemi a chi lo annoda?
Sì. Diametro, consistenza, comportamento alla trazione e condizioni della superficie possono influire sulla tenuta e sul rilascio del nodo. Utilizzare spago compatibile con la pressa e verificare la presenza di materiale danneggiato o non uniforme. Per i nodi non rilevati dalla pressa per balle quadrate, verificare i limiti numerici che influiscono sul disco dello spago nel manuale specifico della macchina o nelle specifiche scritte del fornitore.
Quando è necessario controllare la temporizzazione dell'annodatore?
Dopo aver verificato il percorso del filo, la tensione e i componenti visibili dell'annodatore, oppure quando i dati di manutenzione indicano che la sequenza ago-annodatore non è più sincronizzata, seguire scrupolosamente la procedura del modello. Per i nodi mancati della pressa per balle quadrate, verificare i limiti numerici che influenzano il gancio della rondella nel manuale della macchina o nelle specifiche scritte del fornitore.
Azione correttiva per nodi mancati nella pressa per balle quadrate
Completare la decisione sui nodi mancati della pressa per balle quadrate con una breve catena di prove. Registrare il nodo mancante. Verificare la tensione dello spago. Confermare il risultato tramite l'ago della pressa. Se le osservazioni sono contraddittorie, tornare al disco dello spago prima di aumentare velocità, densità, carico di lavoro o impegno di acquisto. Se l'elemento irrisolto è specifico del modello, richiedere il valore documentato per il gancio della verga invece di stimarlo.


