Исходные условия — сформировать однородные круглые тюки.
Сформируйте однородные круглые тюки, подобрав ширину валков и схему подачи материала оператором в соответствии с шириной камеры, а затем проверьте заполнение плечиков и окончательную форму.
Для полевой процедуры необходимы базовые параметры, одно изменение и проверка. Чтобы получить однородные круглые тюки, начните с круглой формы тюка; проверьте боковую подачу; затем проверьте загрузку камеры. Эти три наблюдения не позволят одному привлекательному признаку или симптому повлиять на принятие решения целиком.
Точное ограничение на размер круглых тюков может зависеть от модели машины, вида культуры, региона или конфигурации работы. Проверьте руководство по эксплуатации пресс-подборщика, чтобы узнать значения, связанные с шириной валков. Запросите у поставщика письменные данные, касающиеся ширины боковых стенок тюков. Используйте данные, полученные в полевых условиях, для определения формы круглых тюков. Такое разделение позволяет отделить документально подтвержденные факты от предположений.
Последовательность регулировки для получения однородных круглых тюков.
Круглая форма тюка
Измерьте фактическую ширину валков и сравните ее с эффективной шириной подборщика и камеры. Правильная схема управления зависит от этого соотношения, а не от универсального правила формирования тюков. При первой полевой проверке сопоставьте форму круглых тюков с подачей из стороны в сторону для получения однородных круглых тюков.
Кормление из стороны в сторону
При узком ряду подавайте материал с каждой стороны камеры достаточно долго, чтобы сформировать плечо, затем плавно переходите от боковой подачи к загрузке, избегая резких корректировок направления движения, которые мало перемещают урожай. Во время первой полевой проверки свяжите боковую подачу с загрузкой камеры для получения однородных круглых тюков.
Загрузка камеры
Когда валок достаточно широк, чтобы равномерно заполнить большую часть подборщика, избегайте излишнего переплетения, которое может создавать чередование тяжелых и легких боковых нагрузок. При первой полевой проверке сопоставьте загрузку камеры с шириной валка, чтобы получить однородные круглые тюки.
Измерьте фактическую ширину валка и сравните ее с эффективной шириной подборщика и камеры. Правильная схема управления зависит от этого соотношения, а не от универсального правила переплетения. Тест на формирование однородных круглых тюков должен учитывать боковую подачу, загрузку камеры и плечи тюков. Сначала измерьте или осмотрите боковую подачу. Затем сравните загрузку камеры при одинаковой нагрузке урожая. Под «узким валком» подразумевается преднамеренная загрузка попеременно сторон камеры. Практический ответ: «Формирует оба плеча». Избегайте слишком быстрой смены сторон, чтобы ни одно из плеч не получило достаточно урожая, поскольку это может изменить симптом, не доказывая причину. При узком ряду подавайте с каждой стороны камеры достаточно долго, чтобы сформировать плечо, затем плавно переходите к следующему этапу, а не делайте резких корректировок управления, которые перемещают мало урожая. После завершения следующего тюка проверьте плечи тюков. Повторяемый результат должен показывать то же направление на другом репрезентативном проходе.
Когда валок достаточно широк, чтобы равномерно заполнить большую часть подборщика, избегайте ненужного переплетения, которое может создавать чередующиеся тяжелые и легкие боковые нагрузки. Используйте боковые стороны тюков как доказательство формирования однородных круглых тюков; используйте форму круглых тюков в качестве перекрестной проверки. Добавьте загрузку камеры, чтобы запись содержала информацию о культуре, машине и выходе продукции. Строка «Узкий валок» описывает полезную границу, поскольку намеренно загружайте попеременно стороны камеры. Следуйте пункту «Формирует обе боковые стороны» только после того, как эта граница будет соблюдена. Не полагайтесь на непрерывное переплетение, даже когда валок уже заполняет подборщик. Поддерживайте стабильный поток подающего устройства через повороты и разворотные полосы. Большая куча, поступающая с одной стороны, может доминировать в форме тюков, даже если остальная часть ряда однородна. Если боковые стороны тюков улучшаются, а форма круглых тюков ухудшается, корректировка сместила проблему. Повторите проверку перед увеличением темпа производства.
Когда ряд узкий, подавайте материал с каждой стороны камеры достаточно долго, чтобы сформировать плечо, затем плавно переходите от резких корректировок рулевого управления к быстрым, не требующим резких движений, которые мало перемещают урожай. Используйте ширину валка как доказательство формирования равномерных круглых тюков; используйте плечи тюков в качестве перекрестной проверки. Добавьте боковую подачу, чтобы запись содержала информацию об урожае, машине и производительности. Строка «Широкий равномерный валок» описывает полезную границу, поскольку используется полный подборщик равномерно. Следуйте пункту «Уменьшает корректировку рулевого управления» только после того, как эта граница будет соблюдена. Не полагайтесь на игнорирование мягкого плеча, которое остается на той же стороне машины. Когда валок достаточно широк, чтобы равномерно заполнить большую часть подборщика, избегайте ненужного переплетения, которое может создавать чередующиеся тяжелые и легкие боковые нагрузки. Если ширина валка улучшается, а плечи тюков ухудшаются, корректировка сместила проблему. Повторите проверку перед увеличением темпа производства.
Поддерживайте равномерный поток подающего устройства на поворотах и разворотных полосах. Большая куча, поступающая с одной стороны, может определять форму тюка, даже если остальная часть ряда однородна. Контролируемый анализ для получения однородных круглых тюков начинается с боковой подачи. Сравните его с загрузкой в камеру; затем задокументируйте плечи тюков. В разделе «Широкий однородный валок» используйте подборщик равномерно. Это подтверждает действие «Уменьшает корректировку рулевого управления». Один из неудачных диагностических подходов — попытка сформировать форму только за счет давления плотности. Проверьте это предположение с помощью боковой подачи, а не путем догадок. Проверьте зубья подборщика и распределение подающего устройства, если одно плечо остается мягким, несмотря на постоянную схему движения. Подтвердите конечный результат с помощью загрузки в камеру. Если полевые условия изменились, отметьте изменение рядом с плечами тюков и выполните еще один сопоставимый проход.
Протокол замеров для изготовления однородных круглых тюков
- круглая форма тюка
- Зафиксируйте форму круглых тюков для получения однородных круглых тюков. Сочетайте это с принципом «Широкий однородный валок», при котором используется весь подборщик равномерно. Соответствующая проверка: поддерживайте стабильный поток корма на поворотах и разворотных полосах. Большая куча, поступающая с одной стороны, может определять форму тюка, даже если остальная часть ряда однородна.
- кормление с боку на бок
- Зафиксируйте боковую подачу для формирования однородных круглых тюков. Сочетайте это с «Узким валком», при котором намеренно загружайте попеременно стороны камеры. Соответствующая проверка: осмотрите зубья подборщика и распределение подачи, если одна из сторон остается мягкой, несмотря на стабильную схему движения.
- загрузка камеры
- Зафиксируйте загрузку камеры для получения однородных круглых тюков. Сопоставьте это с «Неправильным валком», где необходимо правильно разравнивать граблями или снизить скорость движения. Соответствующая проверка: осмотрите первые два-три тестовых тюка на диаметр, жесткость плеч, выравнивание и симметрию обмотки, затем корректируйте один фактор за раз.
- ширина валка
- Запишите ширину валка для формирования однородных круглых тюков. Сопоставьте её с «Широким однородным валком», где используется весь подборщик равномерно. Для проверки необходимо измерить фактическую ширину валка и сравнить её с эффективной шириной подборщика и камеры. Правильная схема управления зависит от этого соотношения, а не от универсального правила переплетения.
- плечи тюков
- Зафиксируйте положение плеч тюков для получения однородных круглых тюков. Сочетайте это с «Узким валком», при котором намеренно загружайте поочередно стороны камеры. Соответствующая проверка: при узком рядку подавайте с каждой стороны камеры достаточно долго, чтобы сформировать плечо, а затем плавно переходите от одного положения к другому, а не делайте резких корректировок рулевого управления, которые мало перемещают урожай.
Матрица принятия решений для производства однородных круглых тюков
| Состояние | Значение | Действия по проверке |
|---|---|---|
| Широкий равномерный валок | Используйте весь звукосниматель равномерно. | Снижает необходимость корректировки рулевого управления; следите за обоими плечами для обеспечения равномерного наполнения. |
| Узкий валок | Преднамеренно загружайте патроны с каждой стороны камеры поочередно. | Развивает оба плеча; используйте плавные, выверенные переходы. |
| Неправильный валок | Исправьте разравнивание грунта или снизьте скорость движения. | Предотвращает скачки нагрузки; не используйте только рулевое управление для поглощения каждой сваи. |
| Выпускать | Примите во внимание, что получение однородных круглых тюков возможно только при условии, что форма круглых тюков, подача с боков и загрузка камеры подтверждают этот вывод. | |
Шестиэтапная полевая последовательность для изготовления однородных круглых тюков
- Шаг 1 — Исходные данные. Измерьте фактическую ширину валков и сравните ее с эффективной шириной подборщика и камеры. Правильная схема управления зависит от этого соотношения, а не от универсального правила переплетения. Запишите форму круглых тюков для получения однородных круглых тюков. Добавьте информацию о состоянии урожая и загрузке камеры. Сохраните эти данные перед внесением корректировок.
- Шаг 2 — Найти. При узком ряду подавайте с каждой стороны камеры достаточно долго, чтобы сформировать валок, затем плавно переходите от одного положения к другому, а не делайте резких корректировок управления, которые мало перемещают урожай. Найдите компонент или точку поля, связанную с подачей с одной стороны на другую. Сравните это с «Узким валком», поскольку в этом случае намеренно загружайте с каждой стороны камеры поочередно.
- Шаг 3 — Измерение. Когда валок достаточно широк, чтобы равномерно заполнить большую часть подборщика, избегайте излишнего переплетения, которое может создавать чередование тяжелых и легких боковых нагрузок. Используйте подходящий измерительный или контрольный инструмент для загрузки камеры. Чтобы сравнение оставалось корректным, не допускайте перекрытия тюков в одном проходе.
- Шаг 4 — Тестирование. Поддерживайте равномерный поток подающего устройства на поворотах и разворотных полосах. Большая куча, поступающая с одной стороны, может определять форму тюка, даже если остальная часть ряда однородна. Формируйте однородные круглые тюки, меняя их форму в зависимости от ширины валка. Не игнорируйте мягкий выступ, который остается на той же стороне машины. Наблюдайте за следующим тюком.
- Шаг 5 — Правильно. Если одно плечо остается мягким, несмотря на стабильную технику работы, проверьте зубья захвата и распределение подачи. При наличии подтверждающих данных примените функцию «Формирование обоих плеч». Повторно проверьте боковую подачу; по возможности оставьте остальные настройки без изменений.
- Шаг 6 — Освободить. Проверьте первые два-три тестовых тюка на диаметр, плотность плеч, правильность обвязки и симметрию, затем корректируйте по одному параметру за раз. Допускайте к работе только однородные круглые тюки, когда форма круглого тюка и загрузка камеры будут соответствовать конечному результату. Сохраните запись.
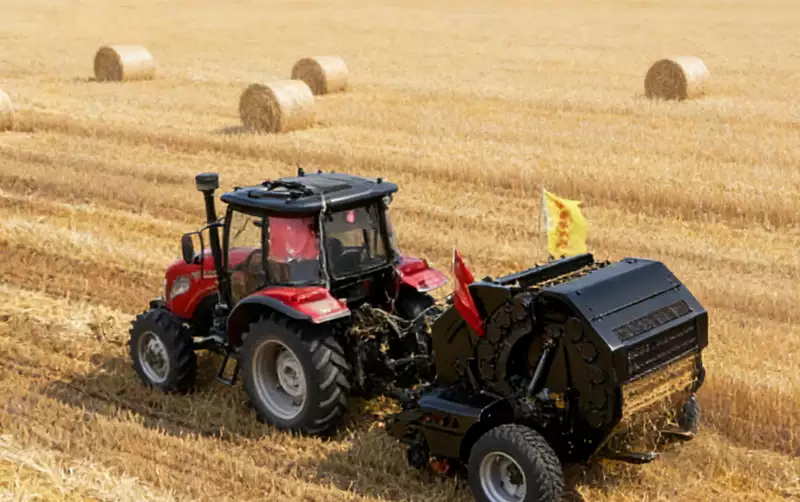
Пример решения задачи по изготовлению однородных круглых тюков.
Оператор, работающий в узком ряду, остается на правом краю до тех пор, пока не заполнится правая обочина, но слишком поздно меняет сторону, что приводит к образованию повторяющегося конуса. Сокращение времени выдержки и использование повторяющегося ритма перемещения из стороны в сторону делает следующие тестовые тюки более симметричными. В записи о формировании однородных круглых тюков укажите форму круглого тюка рядом с подачей из стороны в сторону. Добавьте наблюдаемый результат для загрузки камеры. Отметьте любые изменения влажности, урожайности, температуры, валков или оператора, произошедшие во время испытания; в противном случае изменение культуры может быть ошибочно принято за влияние машины.
Ошибки, которые могут привести к неправильному формированию однородных круглых тюков, могут привести к их неправильному сбору.
- Непрерывное движение даже тогда, когда валок уже заполнен пикапом. Перед тем как принять это объяснение для получения однородных круглых тюков, проверьте форму круглых тюков. Сравните боковую подачу при следующем проходе. Используйте следующее контрдоказательство: когда валок достаточно широк, чтобы равномерно заполнить большую часть подборщика, избегайте ненужного переплетения, которое может создавать чередующиеся тяжелые и легкие боковые нагрузки.
- Смена сторон происходит так быстро, что ни одна из лопаток не получает достаточного количества хлыста. Прежде чем принимать это объяснение для получения однородных круглых тюков, проверьте подачу материала с одной стороны на другую. Сравните загрузку камеры при следующем проходе. Используйте следующие контрдоказательства: поддерживайте равномерный поток материала через повороты и разворотные полосы. Большая куча, поступающая с одной стороны, может определять форму тюка, даже если остальная часть ряда однородна.
- Попытка придать форму, используя только плотность и давление. Перед тем как принять это объяснение для получения однородных круглых тюков, проверьте загрузку камеры. Сравните ширину валков при следующем проходе. Используйте следующие контрдоказательства: проверьте зубья подборщика и распределение питателя, если один из плеч остается мягким, несмотря на стабильную схему движения.
- Игнорирование мягкой полосы, которая остается на той же стороне станка. Перед тем как принять это объяснение для получения однородных круглых тюков, проверьте ширину валков. Сравните плечи тюков на следующем проходе. Используйте следующее контрдоказательство: осмотрите первые два или три тестовых тюка на диаметр, плотность плеч, выравнивание и симметрию обмотки, затем корректируйте один фактор за раз.
Часто задаваемые вопросы о формировании однородных круглых тюков
Всегда ли нужно плести тюки при изготовлении круглых тюков?
Нет. Необходимость зависит от ширины валков, ширины подборщика и конструкции камеры. Широкий, равномерный ряд может уже равномерно распределять урожай по камере. Для получения равномерных круглых тюков проверьте числовые ограничения, влияющие на загрузку камеры, в точном руководстве по эксплуатации машины или в письменных технических характеристиках поставщика.
Сколько времени мне следует проводить по обе стороны узкого валка?
Универсального времени не существует. Следите за индикатором машины, если он имеется, и осматривайте готовые боковые части тюка, затем выработайте повторяющийся ритм для данной культуры и валка. Для получения однородных круглых тюков проверьте числовые ограничения, влияющие на ширину валка, в точном руководстве по эксплуатации машины или в письменной спецификации поставщика.
Что вызывает ослабление краев тюков?
Недостаточная подача по краям, слишком узкий ряд, потери со стороны захвата или проблемы в камере со стороны машины — все это может снизить плотность плеча тюка. Проверьте распределение подачи перед изменением настроек плотности. Для получения однородных круглых тюков проверьте числовые пределы, влияющие на плечи тюка, в точном руководстве по эксплуатации машины или в письменных спецификациях поставщика.
Проверка качества продукции для изготовления однородных круглых тюков.
Завершите процесс принятия решения о формировании однородных круглых тюков, используя короткую цепочку доказательств. Зафиксируйте форму круглого тюка. Проверьте боковую подачу. Подтвердите результат путем загрузки камеры. Если эти наблюдения противоречат друг другу, вернитесь к ширине валков, прежде чем увеличивать скорость, плотность, рабочую нагрузку или объем закупок. Если нерешенный вопрос касается конкретной модели, запросите документально подтвержденное значение ширины плеч тюка вместо его оценки.


