Condizione di partenza: realizzare balle rotonde uniformi
Realizza balle rotonde uniformi adattando la larghezza dell'andana e il modello di alimentazione dell'operatore alla larghezza della camera, quindi verificando il riempimento delle spalle e la forma finale.
Una procedura sul campo richiede una linea di base, una modifica e una verifica. Per ottenere balle rotonde uniformi, si parte da una forma rotonda; si verifica l'alimentazione laterale; infine si controlla il carico della camera. Queste tre osservazioni impediscono che una singola caratteristica o sintomo rilevante influenzi l'intera decisione.
Il limite esatto di balle rotonde uniformi può dipendere dal modello della macchina, dalla coltura, dalla regione o dalla configurazione operativa. Consultare il manuale della pressa per i valori relativi alla larghezza dell'andana. Richiedere al fornitore dati scritti relativi alla larghezza delle spalle della balla. Utilizzare i dati rilevati sul campo per verificare la forma rotonda della balla. Questa distinzione permette di mantenere i dati documentati distinti dalle supposizioni.
Sequenza di regolazione per realizzare balle rotonde uniformi
forma di balla rotonda
Misurare la larghezza effettiva dell'andana e confrontarla con la larghezza effettiva di raccolta e di camera. Il corretto schema di sterzata dipende da questa relazione, non da una regola di intreccio universale. Collegare la forma rotonda della balla con l'alimentazione laterale durante il primo controllo in campo per ottenere balle rotonde uniformi.
Alimentazione laterale
Quando la fila è stretta, alimenta ciascun lato della camera abbastanza a lungo da formare la spalla, quindi passa gradualmente da una direzione all'altra anziché effettuare rapide correzioni di sterzata che spostano poco prodotto. Collega l'alimentazione laterale con il caricamento della camera durante il primo controllo in campo per ottenere balle rotonde uniformi.
Caricamento della camera
Quando l'andana è sufficientemente ampia da riempire uniformemente la maggior parte del cassone del pick-up, evitare movimenti non necessari che possono creare carichi laterali alternati, pesanti e leggeri. Collegare il carico della camera di pressatura alla larghezza dell'andana durante il primo controllo in campo per ottenere balle rotonde uniformi.
Misurare la larghezza effettiva dell'andana e confrontarla con la larghezza effettiva di raccolta e di camera. Il corretto schema di sterzata dipende da questa relazione, non da una regola universale di intreccio. Il test per ottenere balle rotonde uniformi dovrebbe collegare l'alimentazione laterale, il carico della camera e le spalle della balla. Misurare o ispezionare prima l'alimentazione laterale. Quindi confrontare il carico della camera con lo stesso carico di prodotto. Per "andana stretta", il significato sul campo è caricare deliberatamente lati alternati della camera. La risposta pratica è "Costruire entrambe le spalle". Evitare di cambiare lato così velocemente che nessuna delle due spalle riceva abbastanza prodotto, perché ciò può modificare il sintomo senza dimostrare la causa. Quando l'andana è stretta, alimentare ciascun lato della camera abbastanza a lungo da costruire la spalla, quindi effettuare una transizione graduale invece di apportare rapide correzioni di sterzata che spostano poco prodotto. Quando la balla successiva è completa, esaminare le spalle della balla. Un risultato ripetibile dovrebbe mostrare la stessa direzione in un altro passaggio rappresentativo.
Quando l'andana è sufficientemente ampia da riempire uniformemente la maggior parte del cassone, evitare movimenti di intreccio non necessari che possono creare carichi alternati pesanti e leggeri sui lati. Utilizzare le spalle delle balle come prova per ottenere balle rotonde uniformi; utilizzare la forma rotonda delle balle come controllo incrociato. Aggiungere il caricamento della camera in modo che la registrazione contenga informazioni su coltura, macchina e produzione. La riga "Andana stretta" descrive un limite utile perché carica deliberatamente i lati alternati della camera. Seguire la riga "Costruisce entrambe le spalle" solo dopo aver osservato tale limite. Non fare affidamento su movimenti di intreccio continui anche quando l'andana riempie già il cassone. Mantenere un flusso costante dell'alimentatore attraverso le curve e le capezzagne. Un grande cumulo che entra da un lato può dominare la forma della balla anche se il resto della fila è uniforme. Se le spalle delle balle migliorano mentre la forma rotonda delle balle peggiora, la regolazione ha spostato il problema. Ripetere il controllo prima di aumentare il ritmo di produzione.
Quando l'andana è stretta, alimentare ciascun lato della camera abbastanza a lungo da formare la spalla, quindi effettuare una transizione graduale anziché correggere rapidamente lo sterzo, spostando poco prodotto. Utilizzare la larghezza dell'andana come prova per ottenere balle rotonde uniformi; utilizzare le spalle delle balle come controllo incrociato. Aggiungere l'alimentazione laterale in modo che la registrazione contenga informazioni su prodotto, macchina e produzione. La riga "Andana ampia e uniforme" descrive un limite utile perché utilizza uniformemente l'intero pickup. Seguire la procedura "Riduce la correzione dello sterzo" solo dopo aver osservato tale limite. Non fare affidamento sull'ignorare una spalla morbida che rimane sullo stesso lato della macchina. Quando l'andana è sufficientemente ampia da riempire uniformemente la maggior parte del pickup, evitare movimenti di torsione non necessari che possono creare carichi laterali alternati pesanti e leggeri. Se la larghezza dell'andana migliora mentre le spalle delle balle peggiorano, la regolazione ha spostato il problema. Ripetere il controllo prima di aumentare il ritmo di produzione.
Mantenere un flusso costante dell'alimentatore durante le curve e le capezzagne. Un grande cumulo che entra da un lato può dominare la forma della balla anche se il resto della fila è uniforme. Una revisione controllata per ottenere balle rotonde uniformi inizia con l'alimentazione laterale. Confrontarla con il caricamento in camera; quindi documentare le spalle della balla. In "Andana ampia e uniforme", utilizzare l'intero raccoglitore in modo uniforme. Questa evidenza supporta l'azione "Riduce la correzione dello sterzo". Un approccio diagnostico errato è cercare di dare forma alla balla solo con la pressione di densità. Mettere in discussione questa ipotesi con l'alimentazione laterale, non con supposizioni. Ispezionare i denti del raccoglitore e la distribuzione dell'alimentatore se una spalla rimane morbida nonostante uno schema di guida costante. Confermare il risultato finale tramite il caricamento in camera. Se le condizioni del campo sono cambiate, annotare la modifica accanto alle spalle della balla ed eseguire un altro passaggio comparabile.
Registrazione delle misurazioni per la realizzazione di balle rotonde uniformi
- forma di balla rotonda
- Registra la forma rotonda della balla per ottenere balle rotonde uniformi. Abbinala a "Andana ampia e uniforme", dove utilizzi l'intero raccoglitore in modo uniforme. La verifica correlata è: mantieni un flusso costante dell'alimentatore attraverso le curve e le capezzagne. Un grande cumulo che entra da un lato può dominare la forma della balla anche se il resto della fila è uniforme.
- alimentazione laterale
- Registra l'alimentazione laterale per ottenere balle rotonde uniformi. Abbinalo a "Andana stretta", dove carichi deliberatamente lati alternati della camera. La verifica correlata è: Ispeziona i denti di raccolta e la distribuzione dell'alimentatore se una spalla rimane morbida nonostante uno schema di guida costante.
- caricamento della camera
- Registra il carico della camera per ottenere balle rotonde uniformi. Abbinalo a "Andana irregolare", dove correggi la rastrellatura o riduci la velocità di avanzamento. La verifica correlata è: Esamina le prime due o tre balle di prova per diametro, fermezza della spalla, allineamento e simmetria dell'avvolgimento, quindi regola un fattore alla volta.
- larghezza dell'andana
- Registra la larghezza dell'andana per ottenere balle rotonde uniformi. Abbinala all'opzione "Andana ampia e uniforme", che utilizza l'intera capacità di raccolta in modo uniforme. La relativa verifica consiste nel misurare la larghezza effettiva dell'andana e confrontarla con la larghezza effettiva di raccolta e di camera. Il corretto schema di sterzata dipende da questa relazione, non da una regola di intreccio universale.
- spalle di balle
- Registra le spalle delle balle per ottenere balle rotonde uniformi. Abbinalo a "Andana stretta", dove carichi deliberatamente lati alternati della camera. La verifica correlata è: quando la fila è stretta, alimenta ciascun lato della camera abbastanza a lungo da formare la spalla, quindi passa gradualmente invece di effettuare rapide correzioni di sterzata che spostano poco prodotto.
Matrice decisionale per la produzione di balle rotonde uniformi
| Condizione | Senso | Azione di verifica |
|---|---|---|
| Andana ampia e uniforme | Utilizzare l'intero pickup in modo uniforme | Riduce la correzione dello sterzo; osservare entrambe le spalle per un riempimento uniforme |
| Andana stretta | Caricare deliberatamente lati alternati della camera | Sviluppa entrambe le spalle; utilizza transizioni fluide e misurate |
| andana irregolare | Correggere l'inclinazione o ridurre la velocità di traslazione | Previene i picchi di carico; non utilizzare solo lo sterzo per assorbire ogni colpo |
| Pubblicazione | Accettare il risultato della produzione di balle rotonde uniformi quando la forma della balla rotonda, l'alimentazione laterale e il caricamento della camera supportano la stessa conclusione. | |
Sequenza di lavoro in sei fasi per la produzione di balle rotonde uniformi
- Fase 1: Valutazione iniziale. Misurare la larghezza effettiva dell'andana e confrontarla con la larghezza effettiva di raccolta e della camera di raccolta. Il corretto schema di sterzata dipende da questa relazione, non da una regola universale di intreccio. Annotare la forma della balla per ottenere balle rotonde uniformi. Aggiungere le condizioni del raccolto e il carico della camera di raccolta. Conservare questa registrazione prima di apportare modifiche.
- Passaggio 2 — Individuare. Quando la fila è stretta, alimenta ciascun lato della camera abbastanza a lungo da formare la spalla, quindi passa gradualmente anziché effettuare rapide correzioni di sterzata che spostano poco raccolto. Trova il componente o il punto di campo relativo all'alimentazione laterale. Confrontalo con "Andana stretta", perché carica deliberatamente lati della camera alternati.
- Fase 3: Misurare. Quando l'andana è sufficientemente ampia da riempire uniformemente la maggior parte del cassone del pick-up, evitare movimenti non necessari che possono creare carichi laterali alternati, pesanti e leggeri. Utilizzare un metodo di misurazione o ispezione adeguato per il riempimento della camera. Mantenere le spalle delle balle nello stesso passaggio in modo che il confronto rimanga valido.
- Fase 4 — Test. Mantenere un flusso costante dell'alimentatore attraverso le curve e le capezzagne. Un grande mucchio che entra da un lato può dominare la forma della balla anche se il resto della fila è uniforme. Fare in modo che le balle rotonde uniformi cambino in base alla larghezza dell'andana. Non combinare questo con l'ignorare una spalla morbida che rimane sullo stesso lato della macchina. Osservare la balla successiva.
- Passaggio 5 — Correzione. Se una spalla del trattore rimane morbida nonostante un modello di guida costante, ispezionare i denti di raccolta e la distribuzione dell'alimentatore. Applicare la funzione "Rafforza entrambe le spalle" quando le prove lo giustificano. Ricontrollare l'alimentazione laterale; mantenere le altre impostazioni invariate quando possibile.
- Passaggio 6: Rilascio. Esaminare le prime due o tre balle di prova per diametro, consistenza della spalla, allineamento e simmetria dell'avvolgimento, quindi regolare un fattore alla volta. Rilasciare le balle rotonde uniformi per il normale funzionamento solo dopo che la forma della balla rotonda e il carico della camera corrispondono al risultato finale. Conservare la registrazione.
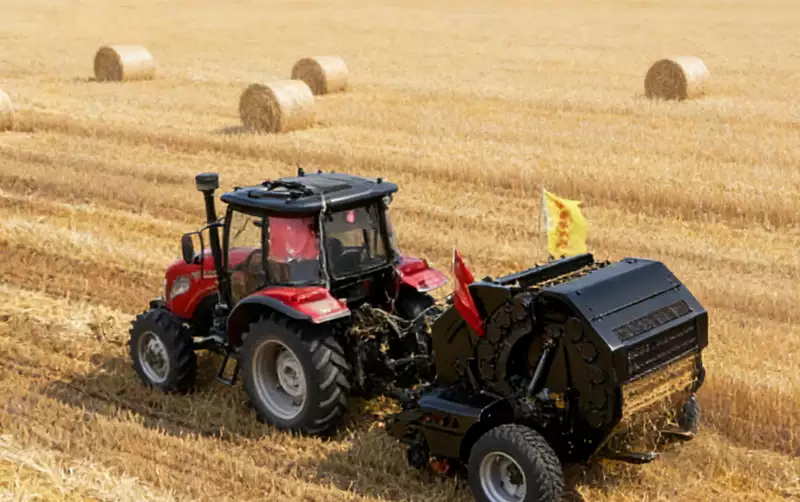
Esempio pratico per realizzare balle rotonde uniformi
Un operatore su una fila stretta rimane sul bordo destro finché la spalla destra non è piena, ma cambia lato troppo tardi, producendo un cono ricorrente. Riducendo il tempo di sosta e utilizzando un ritmo ripetibile da un lato all'altro, le balle di prova successive risultano più simmetriche. Nella registrazione della produzione di balle rotonde uniformi, posizionare la forma della balla rotonda accanto all'alimentazione laterale. Aggiungere il risultato osservato per il carico della camera. Segnare qualsiasi cambiamento di umidità, resa, temperatura, andana o operatore che si sia verificato durante la prova; altrimenti un cambiamento della coltura potrebbe essere scambiato per un effetto della macchina.
Errori che possono indurre in errore nella realizzazione di balle rotonde uniformi
- Intrecciare in modo continuo anche quando l'andana è già piena del raccoglitore. Prima di accettare questa spiegazione per ottenere balle rotonde uniformi, verifica la forma della balla. Confronta l'alimentazione laterale al passaggio successivo. Utilizza questa controprova: quando l'andana è sufficientemente ampia da riempire uniformemente la maggior parte del cassone del raccoglitore, evita movimenti non necessari che possono creare carichi laterali alternati pesanti e leggeri.
- Cambiando lato così velocemente, nessuna delle due spalle riceve abbastanza raccolto. Prima di accettare questa spiegazione per ottenere balle rotonde uniformi, verifica l'alimentazione laterale. Confronta il carico della camera al passaggio successivo. Utilizza questa controprova: mantieni un flusso costante dell'alimentatore durante le curve e le capezzagne. Un grande cumulo che entra da un lato può dominare la forma della balla anche se il resto della fila è uniforme.
- Tentativo di dare forma alla figura utilizzando solo la pressione di densità. Prima di accettare questa spiegazione per la formazione di balle rotonde uniformi, verifica il carico della camera di raccolta. Confronta la larghezza dell'andana al passaggio successivo. Utilizza questa controprova: ispeziona i denti di raccolta e la distribuzione dell'alimentatore se una spalla rimane morbida nonostante uno schema di guida costante.
- Ignorando una spalla morbida che rimane sullo stesso lato della macchina. Prima di accettare questa spiegazione per ottenere balle rotonde uniformi, verifica la larghezza dell'andana. Confronta le spalle delle balle al passaggio successivo. Utilizza questa controprova: esamina le prime due o tre balle di prova per diametro, consistenza delle spalle, allineamento e simmetria dell'avvolgimento, quindi regola un fattore alla volta.
Domande frequenti sulla realizzazione di balle rotonde uniformi
Devo sempre intrecciare quando realizzo balle rotonde?
No. La necessità dipende dalla larghezza dell'andana, dalla larghezza di raccolta e dalla configurazione della camera di pressatura. Un'andana ampia e uniforme potrebbe già distribuire il prodotto uniformemente all'interno della camera. Per ottenere balle rotonde uniformi, verificare i limiti numerici che influenzano il carico della camera nel manuale specifico della macchina o nelle specifiche scritte del fornitore.
Per quanto tempo devo rimanere su ciascun lato di un'andana stretta?
Non esiste un tempo universale. Se presente, osservate l'indicatore della macchina e ispezionate le spalle dell'andana, quindi sviluppate un ritmo ripetibile per quella coltura e andana. Per ottenere balle rotonde uniformi, verificate i limiti numerici che influenzano la larghezza dell'andana nel manuale specifico della macchina o nelle specifiche scritte del fornitore.
Quali sono le cause del distacco delle spalle delle balle di fieno?
Un'alimentazione laterale insufficiente, una fila troppo stretta, perdite sul lato di raccolta o un problema alla camera di alimentazione della macchina possono ridurre la densità delle spalle delle balle. Verificare la distribuzione dell'alimentazione prima di modificare le impostazioni di densità. Per ottenere balle rotonde uniformi, verificare i limiti numerici che influenzano le spalle delle balle nel manuale della macchina o nelle specifiche scritte del fornitore.
Verifica della produzione per realizzare balle rotonde uniformi
Completa la decisione di produrre balle rotonde uniformi con una breve catena di prove. Registra la forma della balla rotonda. Verifica l'alimentazione laterale. Conferma il risultato tramite il caricamento della camera. Se le osservazioni sono contraddittorie, torna alla larghezza dell'andana prima di aumentare velocità, densità, carico di lavoro o impegno di acquisto. Se il problema irrisolto è specifico del modello, richiedi il valore documentato per le spalle della balla invece di stimarlo.


