Ausgangsbedingung – gleichmäßige Rundballen herstellen
Gleichmäßige Rundballen werden hergestellt, indem die Schwadbreite und das Zuführmuster des Bedieners an die Kammerbreite angepasst werden. Anschließend wird die Schulterfüllung und die fertige Form überprüft.
Ein Feldverfahren erfordert eine Ausgangslage, eine Änderung und eine Überprüfung. Um gleichmäßige Rundballen herzustellen, beginnen Sie mit der Rundballenform; überprüfen Sie die seitliche Zuführung; und kontrollieren Sie anschließend die Kammerbeladung. Diese drei Beobachtungen verhindern, dass ein einzelnes attraktives Merkmal oder Symptom die gesamte Entscheidung bestimmt.
Die genaue Grenze für die Herstellung gleichmäßiger Rundballen kann je nach Maschinenmodell, Erntegut, Region und Betriebskonfiguration variieren. Beachten Sie die Angaben im Handbuch der Ballenpresse zur Schwadbreite. Fragen Sie den Lieferanten nach schriftlichen Daten zur Ballenschulter. Nutzen Sie Feldbeobachtungen zur Rundballenform. Diese Trennung gewährleistet, dass dokumentierte Fakten von Annahmen abgegrenzt werden.
Einstellsequenz zur Herstellung gleichmäßiger Rundballen
Runde Ballenform
Messen Sie die tatsächliche Schwadbreite und vergleichen Sie sie mit der effektiven Aufnahme- und Kammerbreite. Das korrekte Lenkmuster hängt von diesem Verhältnis ab, nicht von einer universellen Slalomregel. Verbinden Sie die Rundballenform mit der seitlichen Zuführung während der ersten Feldkontrolle, um gleichmäßige Rundballen zu erhalten.
Seitliche Fütterung
Bei schmalen Reihen sollte die Zufuhr auf jeder Kammerseite so lange erfolgen, bis die Schulter geformt ist. Anschließend sollte ein sanfter Übergang erfolgen, anstatt abrupte Lenkkorrekturen vorzunehmen, die nur wenig Erntegut bewegen. Die seitliche Zufuhr sollte bei der ersten Feldkontrolle mit der Kammerbeladung verknüpft werden, um gleichmäßige Rundballen zu erhalten.
Kammerbeladung
Wenn der Schwad breit genug ist, um den Pickup gleichmäßig zu füllen, vermeiden Sie unnötiges Pendeln, das zu abwechselnd hohen und niedrigen Seitenlasten führen kann. Stimmen Sie die Kammerbeladung bei der ersten Feldkontrolle auf die Schwadbreite ab, um gleichmäßige Rundballen zu erhalten.
Messen Sie die tatsächliche Schwadbreite und vergleichen Sie sie mit der effektiven Aufnahme- und Kammerbreite. Das korrekte Lenkverhalten hängt von diesem Verhältnis ab, nicht von einer allgemeingültigen Slalomregel. Der Test zur Herstellung gleichmäßiger Rundballen sollte die seitliche Zuführung, die Kammerbeladung und die Ballenschultern miteinander verknüpfen. Messen oder überprüfen Sie zuerst die seitliche Zuführung. Vergleichen Sie dann die Kammerbeladung bei gleicher Erntegutmenge. Bei „schmaler Schwad“ bedeutet dies im Feld, die Kammerseiten bewusst abwechselnd zu beladen. In der Praxis bedeutet es, „beide Schultern zu formen“. Vermeiden Sie einen so schnellen Seitenwechsel, dass keine Schulter ausreichend Erntegut erhält, da dies die Symptome verändern kann, ohne die Ursache zu beweisen. Bei schmalen Schwaden beladen Sie jede Kammerseite lange genug, um die Schulter zu formen, und wechseln Sie dann sanft, anstatt schnelle Lenkkorrekturen vorzunehmen, die nur wenig Erntegut bewegen. Überprüfen Sie nach dem Pressen des nächsten Ballens die Ballenschultern. Ein reproduzierbares Ergebnis sollte bei einem weiteren repräsentativen Überfahrten die gleiche Richtung zeigen.
Wenn der Schwad breit genug ist, um die Pickup-Ladefläche gleichmäßig zu füllen, vermeiden Sie unnötiges Pendeln, das zu abwechselnd hohen und niedrigen Seitenlasten führen kann. Nutzen Sie die Ballenschultern als Indikator für gleichmäßige Rundballen; die Rundballenform dient als Kontrollkriterium. Ergänzen Sie die Kammerbeladung, damit die Aufzeichnungen Informationen zu Erntegut, Maschine und Ausbringungsmenge enthalten. Die Zeile „Schmaler Schwad“ beschreibt eine sinnvolle Grenze, da hier bewusst abwechselnd Kammerseiten beladen werden. Fahren Sie erst dann mit „Beide Schultern werden gleichmäßig befüllt“, wenn diese Grenze erreicht ist. Pendeln Sie nicht kontinuierlich, auch wenn der Schwad die Pickup-Ladefläche bereits füllt. Sorgen Sie für einen gleichmäßigen Materialfluss in Kurven und an den Vorgewenden. Ein großer Ballenhaufen auf einer Seite kann die Ballenform beeinflussen, selbst wenn der Rest des Schwads gleichmäßig ist. Verbessern sich die Ballenschultern, während sich die Rundballenform verschlechtert, hat die Anpassung das Problem verlagert. Wiederholen Sie die Kontrolle, bevor Sie die Produktionsgeschwindigkeit erhöhen.
Bei schmalen Schwaden sollte jede Kammerseite lange genug beschickt werden, um die Schulter zu bilden. Anschließend sollte ein sanfter Übergang erfolgen, anstatt abrupte Lenkkorrekturen vorzunehmen, die nur wenig Erntegut bewegen. Die Schwadbreite dient als Indikator für gleichmäßige Rundballen; die Ballenschultern werden als Kontrollkriterium verwendet. Die seitliche Beschickung sollte ergänzt werden, um Informationen zu Erntegut, Maschine und Ausbringungsmenge zu erfassen. Die Zeile „Breiter, gleichmäßiger Schwad“ beschreibt eine sinnvolle Grenze, da die gesamte Aufnahme gleichmäßig genutzt wird. Der Punkt „Reduziert Lenkkorrekturen“ sollte erst nach Erreichen dieser Grenze beachtet werden. Eine weiche Schulter, die auf derselben Maschinenseite verbleibt, darf nicht ignoriert werden. Ist der Schwad breit genug, um die Aufnahme größtenteils gleichmäßig zu füllen, sollte unnötiges Pendeln vermieden werden, das zu abwechselnd hohen und niedrigen Seitenlasten führen kann. Verbessert sich die Schwadbreite, während sich die Ballenschultern verschlechtern, hat die Anpassung das Problem verlagert. Die Kontrolle sollte wiederholt werden, bevor die Produktionsgeschwindigkeit erhöht wird.
Sorgen Sie für einen gleichmäßigen Materialfluss in Kurven und an Vorgewenden. Ein großer Ballenhaufen auf einer Seite kann die Ballenform beeinflussen, selbst wenn der Rest der Reihe gleichmäßig ist. Die Überprüfung der gleichmäßigen Rundballenproduktion beginnt mit der seitlichen Zuführung. Vergleichen Sie diese mit der Kammerbeladung und dokumentieren Sie anschließend die Ballenschultern. Nutzen Sie unter „Breite, gleichmäßige Schwadreihe“ die volle Pickup-Leistung gleichmäßig. Diese Ergebnisse bestätigen die Maßnahme „Reduziert Lenkkorrekturen“. Ein ungeeigneter Diagnoseansatz ist der Versuch, die Ballenform allein durch Verdichtungsdruck zu erzielen. Hinterfragen Sie diese Annahme durch seitliche Zuführung, nicht durch Vermutungen. Überprüfen Sie die Pickup-Zähne und die Zuführungsverteilung, wenn eine Schulter trotz gleichmäßigen Fahrverhaltens weich bleibt. Bestätigen Sie das Endergebnis durch Kammerbeladung. Bei veränderten Feldbedingungen notieren Sie die Veränderung neben den Ballenschultern und führen Sie einen weiteren vergleichbaren Durchgang durch.
Messprotokoll zur Herstellung gleichmäßiger Rundballen
- runde Ballenform
- Für gleichmäßige Rundballen die Rundballenform genau erfassen. Dies mit „Breitem, gleichmäßigem Schwad“ kombinieren, bei dem die gesamte Aufnahme gleichmäßig genutzt wird. Die zugehörige Überprüfung lautet: Gleichmäßiger Materialfluss durch Kurven und Vorgewende gewährleisten. Ein großer Haufen auf einer Seite kann die Ballenform beeinflussen, selbst wenn der Rest der Reihe gleichmäßig ist.
- seitliche Fütterung
- Dokumentieren Sie die seitliche Zuführung für gleichmäßige Rundballen. Kombinieren Sie dies mit der Methode „Schmale Schwaden“, bei der abwechselnde Kammerseiten gezielt beladen werden. Die zugehörige Überprüfung lautet: Prüfen Sie die Aufnahmezähne und die Zuführungsverteilung, falls eine Schulter trotz gleichmäßigen Fahrverhaltens weich bleibt.
- Kammerbeladung
- Die Kammerbeladung sollte für gleichmäßige Rundballen dokumentiert werden. Ergänzen Sie dies mit der Option „Unregelmäßige Schwadablage“, bei der die Schwadablage korrigiert oder die Fahrgeschwindigkeit reduziert werden muss. Die zugehörige Überprüfung erfolgt wie folgt: Untersuchen Sie die ersten zwei bis drei Testballen auf Durchmesser, Schulterfestigkeit, Wickelausrichtung und Symmetrie und passen Sie anschließend jeweils einen Faktor an.
- Schwadbreite
- Die Schwadbreite für gleichmäßige Rundballen erfassen. Dazu die Option „Breiter, gleichmäßiger Schwad“ wählen, bei der die gesamte Aufnahme gleichmäßig genutzt wird. Die zugehörige Überprüfung erfolgt durch Messen der tatsächlichen Schwadbreite und Vergleichen mit der effektiven Aufnahme- und Kammerbreite. Das korrekte Lenkmuster hängt von diesem Verhältnis ab, nicht von einer allgemeingültigen Slalomregel.
- Ballenschultern
- Für gleichmäßige Rundballen die Ballenschultern präzise erfassen. In Kombination mit der Methode „Schmale Schwaden“, bei der abwechselnd die Kammerseiten gezielt beladen werden, ist folgende Vorgehensweise wichtig: Bei schmalen Schwaden jede Kammerseite lange genug beladen, um die Schulterbildung zu fördern. Anschließend sanft in die nächste Schwadenbewegung übergehen, anstatt abrupte Lenkkorrekturen vorzunehmen, die nur wenig Erntegut bewegen.
Entscheidungsmatrix zur Herstellung gleichmäßiger Rundballen
| Zustand | Bedeutung | Verifizierungsaktion |
|---|---|---|
| Breiter, gleichmäßiger Schwad | Nutzen Sie die gesamte Aufnahme gleichmäßig. | Reduziert Lenkkorrekturen; Achten Sie auf gleichmäßige Füllung an beiden Schultern. |
| Schmaler Schwad | Beladen Sie absichtlich abwechselnd die Kammerseiten. | Stärkt beide Schultern; Verwenden Sie fließende, dosierte Übergänge. |
| Unregelmäßiger Schwad | Korrigieren Sie die Neigung oder reduzieren Sie die Fahrgeschwindigkeit. | Verhindert Lastspitzen; Verwenden Sie nicht allein die Lenkung, um jeden Pfahl aufzunehmen |
| Freigeben | Das Ergebnis der Herstellung gleichmäßiger Rundballen kann akzeptiert werden, wenn die Rundballenform, die seitliche Zuführung und die Kammerbeladung die gleiche Schlussfolgerung unterstützen. | |
Sechsstufige Feldsequenz zur Herstellung gleichmäßiger Rundballen
- Schritt 1 – Ausgangslage. Messen Sie die tatsächliche Schwadbreite und vergleichen Sie sie mit der effektiven Aufnahme- und Kammerbreite. Das korrekte Lenkmuster hängt von diesem Verhältnis ab, nicht von einer universellen Slalomregel. Notieren Sie die Rundballenform für gleichmäßige Rundballen. Tragen Sie die Ernteart und die Kammerbeladung ein. Bewahren Sie diese Daten vor allen Anpassungen auf.
- Schritt 2 — Suchen. Bei schmalen Reihen sollte jede Kammerseite lange genug beschickt werden, um die Schulter zu bilden. Der Übergang sollte dann sanft erfolgen, anstatt schnelle Lenkkorrekturen vorzunehmen, die nur wenig Erntegut bewegen. Ermitteln Sie die Komponente oder den Feldpunkt, der mit der seitlichen Beschickung zusammenhängt. Vergleichen Sie dies mit „Schmale Schwaden“, da hier bewusst abwechselnd Kammerseiten beschickt werden.
- Schritt 3 — Messen. Wenn der Schwad breit genug ist, um die Ladefläche gleichmäßig zu füllen, vermeiden Sie unnötiges Pendeln, das zu abwechselnd hohen und niedrigen Seitenlasten führen kann. Verwenden Sie eine geeignete Mess- oder Inspektionsmethode zur Kammerbeladung. Achten Sie darauf, dass die Ballenschultern im selben Arbeitsgang liegen, damit der Vergleich aussagekräftig bleibt.
- Schritt 4 — Test. Sorgen Sie für einen gleichmäßigen Materialfluss in Kurven und an den Vorgewenden. Ein großer Ballenhaufen auf einer Seite kann die Ballenform maßgeblich beeinflussen, selbst wenn der Rest der Reihe gleichmäßig ist. Achten Sie auf gleichmäßige Rundballen, die an die Schwadbreite angepasst sind. Ignorieren Sie dabei nicht eine weiche Schulter, die auf derselben Maschinenseite verbleibt. Beobachten Sie den nächsten Ballen.
- Schritt 5 — Korrekt. Überprüfen Sie die Aufnahmezähne und die Zuführungsverteilung, wenn eine Schulter trotz gleichmäßigen Fahrverhaltens weich bleibt. Wenden Sie die Option „Beide Schultern aufbauen“ an, wenn dies durch die Ergebnisse belegt ist. Überprüfen Sie die seitliche Zuführung erneut; belassen Sie die übrigen Einstellungen nach Möglichkeit unverändert.
- Schritt 6 – Loslassen. Prüfen Sie die ersten zwei bis drei Testballen auf Durchmesser, Schulterfestigkeit, Wickelausrichtung und Symmetrie und passen Sie dann jeweils einen Faktor an. Geben Sie die Produktion gleichmäßiger Rundballen erst dann für den normalen Betrieb frei, wenn die Rundballenform und die Kammerbeladung dem Endergebnis entsprechen. Bewahren Sie die Aufzeichnungen auf.
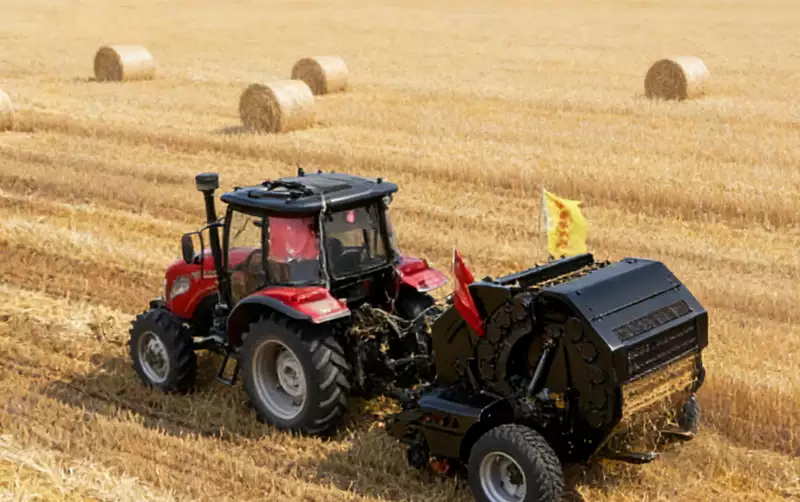
Beispielrechnung zur Herstellung gleichmäßiger Rundballen
Ein Bediener, der in einer schmalen Reihe arbeitet, bleibt so lange am rechten Rand, bis die rechte Schulter voll ist, wechselt aber zu spät die Seite, wodurch ein sich wiederholender Kegel entsteht. Durch Verkürzen der Verweilzeit und Verwendung eines wiederholbaren Seitwärtsrhythmus werden die nächsten Testballen symmetrischer. Tragen Sie im Protokoll zur Herstellung gleichmäßiger Rundballen die Rundballenform neben die Seitwärtszuführung ein. Ergänzen Sie das beobachtete Ergebnis für die Kammerbeladung. Notieren Sie alle Feuchtigkeits-, Ertrags-, Temperatur-, Schwad- oder Bedienerwechsel, die während des Tests aufgetreten sind; andernfalls kann ein Erntewechsel fälschlicherweise als Maschineneffekt interpretiert werden.
Fehler, die zu Fehlinterpretationen führen können, machen gleichmäßige Rundballen
- Auch dann noch ununterbrochenes Zickzackfahren, wenn die Ladefläche bereits voll mit Schwaden ist. Prüfen Sie die Rundballenform, bevor Sie diese Erklärung für die Herstellung gleichmäßiger Rundballen akzeptieren. Vergleichen Sie die seitliche Zuführung beim nächsten Durchgang. Nutzen Sie folgenden Gegenbeweis: Wenn der Schwad breit genug ist, um den Pickup gleichmäßig zu füllen, vermeiden Sie unnötiges Pendeln, das zu abwechselnd hohen und niedrigen Seitenlasten führen kann.
- Der Seitenwechsel erfolgt so schnell, dass keine Schulter ausreichend gepeitscht wird. Prüfen Sie die seitliche Zuführung, bevor Sie diese Erklärung für gleichmäßige Rundballen akzeptieren. Vergleichen Sie die Kammerbeladung beim nächsten Durchgang. Nutzen Sie folgenden Gegenbeweis: Sorgen Sie für einen gleichmäßigen Materialfluss in Kurven und an den Vorgewenden. Ein großer Ballenhaufen auf einer Seite kann die Ballenform maßgeblich beeinflussen, selbst wenn der Rest der Reihe gleichmäßig ist.
- Der Versuch, allein durch Dichtedruck eine Form zu erzeugen. Prüfen Sie die Kammerbeladung, bevor Sie diese Erklärung für die Herstellung gleichmäßiger Rundballen akzeptieren. Vergleichen Sie die Schwadbreite beim nächsten Überfahrtsvorgang. Nutzen Sie folgenden Gegenbeweis: Überprüfen Sie die Aufnahmezähne und die Zuführungsverteilung, falls eine Schulter trotz gleichmäßigen Fahrverhaltens weich bleibt.
- Eine weiche Schulter, die auf derselben Maschinenseite bleibt, wird ignoriert. Prüfen Sie die Schwadbreite, bevor Sie diese Erklärung für gleichmäßige Rundballen akzeptieren. Vergleichen Sie die Ballenschultern beim nächsten Durchgang. Nutzen Sie folgende Gegenbeweise: Untersuchen Sie die ersten zwei oder drei Testballen auf Durchmesser, Schulterfestigkeit, Wickelausrichtung und Symmetrie und passen Sie dann jeweils einen Faktor an.
Häufig gestellte Fragen zur Herstellung gleichmäßiger Rundballen
Muss ich beim Herstellen von Rundballen immer flechten?
Nein. Der Bedarf hängt von der Schwadbreite, der Aufnahmebreite und der Kammerkonstruktion ab. Eine breite, gleichmäßige Schwadbreite kann das Erntegut bereits gleichmäßig in der Kammer verteilen. Um gleichmäßige Rundballen herzustellen, überprüfen Sie die numerischen Grenzwerte für die Kammerbeladung in der Bedienungsanleitung der Maschine oder den schriftlichen Spezifikationen des Lieferanten.
Wie lange sollte ich auf jeder Seite eines schmalen Windhügels bleiben?
Es gibt keine allgemeingültige Zeitvorgabe. Beobachten Sie die Maschinenanzeige (falls vorhanden) und prüfen Sie die fertigen Schwadkanten. Entwickeln Sie anschließend einen wiederholbaren Arbeitsrhythmus für die jeweilige Ernte und Schwadablage. Um gleichmäßige Rundballen herzustellen, überprüfen Sie die numerischen Grenzwerte für die Schwadbreite in der Bedienungsanleitung der Maschine oder den schriftlichen Spezifikationen des Herstellers.
Was verursacht lockere Ballenschultern?
Unzureichende Randzuführung, eine zu schmale Ballenreihe, Verluste an der Aufnahmeseite oder Probleme mit der Kammer an der Maschinenseite können die Schulterdichte verringern. Überprüfen Sie die Zuführungsverteilung, bevor Sie die Dichteeinstellungen ändern. Um gleichmäßige Rundballen herzustellen, überprüfen Sie die numerischen Grenzwerte, die die Ballenschultern beeinflussen, in der Bedienungsanleitung der Maschine oder den schriftlichen Spezifikationen des Lieferanten.
Ergebnisprüfung für die Herstellung gleichmäßiger Rundballen
Schließen Sie die Entscheidung zur Herstellung gleichmäßiger Rundballen mit einer kurzen Beweiskette ab. Dokumentieren Sie die Rundballenform. Überprüfen Sie die seitliche Zuführung. Bestätigen Sie das Ergebnis durch Kammerbeladung. Sollten die Beobachtungen widersprüchlich sein, stellen Sie die Schwadbreite wieder ein, bevor Sie Geschwindigkeit, Dichte, Arbeitsaufwand oder die Kaufverpflichtung erhöhen. Falls das Problem modellspezifisch ist, fordern Sie den dokumentierten Wert für die Ballenschultern an, anstatt ihn zu schätzen.


